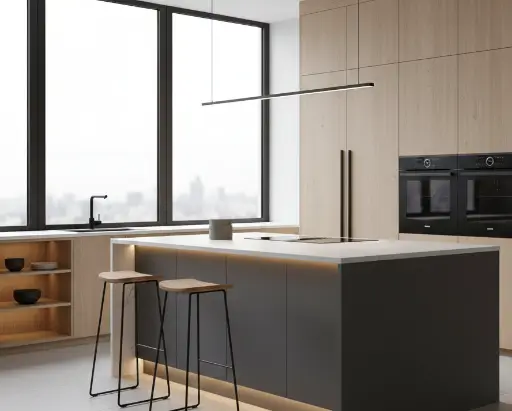
Изготовление корпусной и мягкой мебели по индивидуальным параметрам давно перестало быть уделом одиночек-краснодеревщиков и превратилось в полноценный сегмент мебельного производства, где заказчик получает изделие, спроектированное под конкретное помещение, а не адаптированное под типовые размеры. Профессиональный подход, который демонстрирует eco-service.kz, подразумевает не просто распил ЛДСП и сборку щитов, а полный цикл: замер, проектирование, подбор фурнитуры, раскрой, кромкование, присадку и монтаж. Именно этот цикл отличает штучное производство от конвейерного, где допуски и посадки унифицированы, а возможности подгонки под нишу или скошенный потолок сведены к минимуму.
Проектирование и замер как основа технологического процесса
Любой проект начинается с выезда замерщика, который фиксирует не только габариты проёма, но и кривизну стен, уровень пола, расположение коммуникаций и вентиляционных каналов. На этом этапе формируется техническое задание, где указываются тип фасадов, способ открывания, наличие цоколя, антресольного яруса и внутреннего наполнения. Проектировщик работает в специализированном софте, чаще всего в «Базис-Мебельщике» или «KitchenDraw», что позволяет получить карту раскроя с минимизацией отходов и точную схему присадки под эксцентрики, конфирматы и минификсы. Если речь идёт о мягкой мебели, добавляются лекала для обивочного материала, расчёт пружинного блока и параметры набивки из пенополиуретана разной плотности.
Ключевые проектные решения, которые принимаются на стадии эскиза:
- Выбор конструкционной схемы: корпусная, бескаркасная, модульная или трансформируемая система с механизмом «еврокнижка», «дельфин» или «седжа».
- Определение материала: ЛДСП, МДФ в плёнке ПВХ, шпон, массив, акрил, стекло или композит, а также выбор кромки — ПВХ, ABS или меламин.
- Подбор фурнитуры: направляющие роликовые или шариковые, подъёмные механизмы, газлифты, доводчики, петли с ответным планками и система push-to-open.
Материалы, фурнитура и технологические нюансы
Себестоимость и долговечность изделия напрямую зависят от класса плитных материалов. Ламинированная древесно-стружечная плита остаётся самым востребованным решением для корпусов, тогда как МДФ идёт на фрезерованные фасады, где нужна фрезеровка, филёнка или радиусная кривизна. Для влажных зон применяется влагостойкий ЛДСП с защитой торцов герметиком, а для столешниц — постформинг, компакт-ламинат или искусственный камень. Важно понимать, что даже идеальный раскрой не спасёт изделие, если кромка нанесена с нарушением температурного режима: адгезия клея-расплава нарушается, и через сезон торцы начинают «пухнуть».
Профессиональный цех всегда использует следующий набор операций:
- Раскрой на форматно-раскроечном станке с подрезным узлом, обеспечивающим сколы не более 0,1 мм.
- Кромкование на кромкооблицовочном станке с фрезерным узлом и циклей, иногда с радиусной зачисткой.
- Присадка на сверлильно-присадочном центре с ЧПУ, где допуск на межцентровое расстояние составляет десятые доли миллиметра.
- Сборка на сборочном стенде с использованием струбцин и угольников, контроль диагоналей и геометрии.
- Упаковка в стрейч-плёнку и воздушно-пузырчатую плёнку для транспортировки.
Организация производства и взаимодействие с заказчиком
В отличие от серийного цеха, где работает принцип взаимозаменяемости, штучное производство требует постоянной коммуникации с клиентом. Согласование чертежей, образцов отделки и фурнитурных образцов — обязательный этап, иначе возникает риск несовпадения ожиданий и результата. Менеджер проекта ведёт спецификацию, где фиксируются артикулы, цвет по каталогу RAL или декору, а также сроки изготовления. Логистика тоже имеет специфику: крупногабаритные элементы перевозятся в жёсткой упаковке, а монтажная бригада часто работает на объекте, где требуется подгонка по месту — подрезка цоколя, выпил под трубы, установка заглушек и декоративных планок.
Типичные ошибки при заказе и способы их избежать
Одна из распространённых проблем — неучтённый зазор для открывания ящиков или распашных фасадов. Если не оставить технологический зазор в 2–3 мм, петли будут цеплять соседнюю секцию, а доводчик не сработает корректно. Другая ошибка — экономия на фурнитуре: дешёвые роликовые направляющие быстро выходят из строя, а мебельные ножки без регулировки не компенсируют неровности пола. Также стоит помнить о вентиляции: если шкаф перекрывает вентиляционный канал, необходимо предусмотреть решётку или короб с забором воздуха, иначе возникнет конденсат и плесень.
Сроки, логистика и монтаж
Средний срок изготовления корпусной мебели по индивидуальному проекту составляет от 14 до 30 рабочих дней, мягкой — до 45 дней, если используется сложная обивка с кареткой или стёжкой. Монтаж занимает от нескольких часов до двух дней, в зависимости от количества модулей и необходимости подключения подсветки. Профессиональная бригада использует лазерный уровень, перфоратор с пылеудалением и набор монтажных клиньев, что позволяет выставить изделие без перекосов. После установки проводится регулировка петель, проверка плавности хода ящиков и сдача объекта по акту.
Таким образом, мебель на заказ — это не просто альтернатива готовым гарнитурам, а инженерная задача, где важны точность раскроя, качество кромки, класс фурнитуры и грамотная организация монтажа. Понимание этих процессов позволяет заказчику говорить с производителем на одном языке и получать результат, который действительно соответствует пространству и функциональным сценариям.